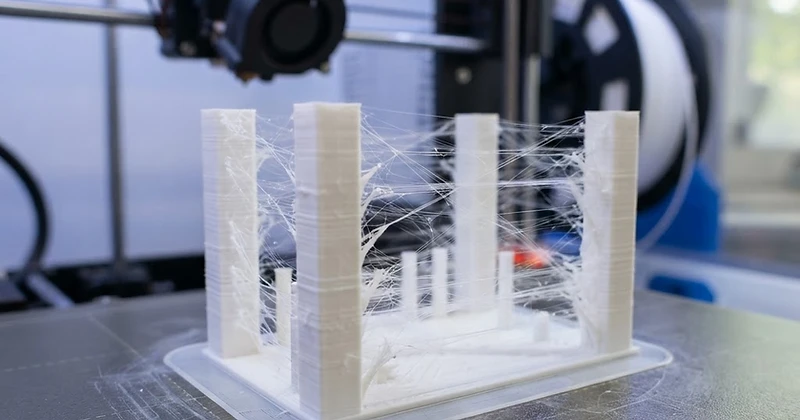
Slik fikser du stringing 3D print: Den ultimate guiden
Har du noen gang hentet en nylig fullført utskrift fra din 3D-printer sin bed, bare for å oppdage at den er dekket av tynne, edderkoppnett-lignende plasttråder? Dette vanlige og frustrerende problemet kalles stringing 3D print. Selv om modellen din beholder sin grunnleggende form, kan disse uønskede trådene ødelegge overflatefinishen, tette til fine detaljer og kreve timer med kjedelig etterarbeid.
Hei! Jeg er Bjørn, SEO-ekspert og 3D-printentusiast hos PrintPilot. Gjennom årene har jeg analysert tusenvis av print og feilsøkt utallige slicer-profiler. Den gode nyheten er at stringing er et rent mekanisk og termisk fenomen som du enkelt kan løse når du forstår årsakene.
Hva er stringing 3D print og hvordan ser det ut?
Når 3D-skriveren bygger et objekt layer for layer, må skrivehodet ofte bevege seg over åpne rom der det ikke skal legges ut plast. Under denne bevegelsen – kalt en travel move – skal i teorien ingen smeltet plast komme ut av din nozzle.
Hvis det sitter flytende plast i din hotend som siver ut under forflytningen, etterlater dysen seg en tynn tråd mellom de to punktene. Dette kalles stringing, oozing eller "hårvekst" på utskriften. Det kan variere fra et lett, dunaktig spindelvev til tykke plastbroer som krever kutting og sliping.
Hovedårsakene til at stringing oppstår
- Feil retraction-innstillinger: Retraction trekker filament tilbake inn i dysen når skrivehodet gjør en reisebevegelse. Hvis retraction-avstanden er for kort eller hastigheten for lav, opprettholdes trykket og plasten siver ut.
- For høy hotend-temperatur: Når plasten blir for varm, blir den tynnflytende og får lav viskositet. Dette gjør at plasten drypper enklere ut av dysen under reisebevegelser.
- For lav travel speed: Dersom skrivehodet beveger seg sakte mellom printpunktene, har den smeltede plasten god tid til å dryppe ned på modellens overflate.
- Fuktig filament: Plastmaterialer tiltrekker seg fuktighet fra luften. Når vannet varmes opp til over 200 °C i dysen, fordamper det eksplosivt og skyver plast ut av dysen selv om retraction har skjedd.
Slik fikser du stringing step-by-step
1. Optimaliser retraction distance og speed
- Direct Drive: 0,5 mm til 2,0 mm retraction distance, hastighet 30 til 45 mm/s.
- Bowden-system: 4,0 mm til 7,0 mm distance, hastighet 40 til 60 mm/s.
Viktig: Ikke sett retraction distance uendelig høyt! For mye retraction kan dra varm plast opp i den kalde sonen av din hotend og forårsake tilstopping (heat creep clog).
2. Juster temperaturen med en Temp Tower
Dersom temperaturen er bare 5–10 °C for høy, kan stringing mangedobles. Senk hotend-temperaturen i steg på 5 °C for å se om trådene forsvinner. Print en Temperature Tower fra din slicer for å finne det ideelle punktet.
3. Øk travel speed
Raske forflytninger gir ikke plasten tid til å sive ut. Sørg for at travel speed er satt til minst 150–250 mm/s.
4. Tørk filamentet ditt
Dersom du hører knatrelyder eller små "popp" fra dysen under printing, er filamentet ditt fuktig. Legg rullen i en dedikert filamenttørker i 4–8 timer før du printer på nytt.
Avanserte slicer-innstillinger mot stringing
Wipe og Coasting
- Wipe: Skrivehodet beveger seg et lite stykke langs den eksisterende veggen mens det trekker filamentet tilbake, noe som "tørker av" dysespissen.
- Coasting: Sliceren stopper ekstruderingen rett før en linje avsluttes, og bruker det gjenværende trykket til å fullføre linjen.
Combing og Avoid Crossing Perimeters
Funksjoner som Combing Mode eller Avoid Crossing Perimeters tvinger skrivehodet til å holde travel moves innvendig i modellens infill i stedet for å krysse tomrom. Dermed blir eventuell stringing skjult inne i delen!
Z-hop (Z-lift)
Z-hop løfter dysen under retraction for å unngå kollisjon. Men vær obs: Z-hop kan noen ganger forverre stringing fordi vertikal bevegelse kan dra tynne tråder oppover. Prøv å deaktivere Z-hop midlertidig for å se om det hjelper.
Materialspesifikke tips: PLA vs PETG vs TPU
Sjekk vår detaljerte sammenligning av PLA vs PETG for mer om materialvalg.
- PLA: Det enkleste materialet å kontrollere. Sørg for at part cooling fan kjører på 100 % fra andre layer. Hvis utskriften løsner fra platen, sjekk vår guide om bed adhesion.
- PETG: Mer klebrig og hygroskopisk enn PLA. Krever lavere retraction speed, tørt filament og presis temperatur. Konfigurer riktig support-struktur (les vår guide om støttemateriale). Unngå warping ved temperatursvingninger.
- TPU (Fleksibelt filament): Svært elastisk. Bruk veldig lave retraction distance-verdier (eller slå helt av i Bowden). Print sakte (20–30 mm/s). Les vår TPU-guide for mer.
Konklusjon og oppsummering
Stringing på 3D-utskrifter er irriterende, men fullstendig mulig å fikse. Ved å gå systematisk til verks – tørke filamentet, finne riktig hotend-temperatur med en temp tower, finjustere retraction distance/speed og aktivere smarte slicer-funksjoner som wipe – vil du få rene, profesjonelle print.
Sliter du med stringing? Send fila til printpilot.no, vi fikser det!
Har du prøvd alt av innstillinger, men sliter fortsatt med stringing, dårlig overflate eller vanskelige geometrier? Hos PrintPilot har vi industrielt utstyr og lang erfaring med å levere perfekte 3D-utskrifter i topp kvalitet. Send inn filene dine til oss på printpilot.no, så tar vi oss av hele prosessen fra slicer-optimalisering til ferdig utskrift!
Skrevet av PrintPilot Redaksjonen — din partner for 3D-printing på bestilling.