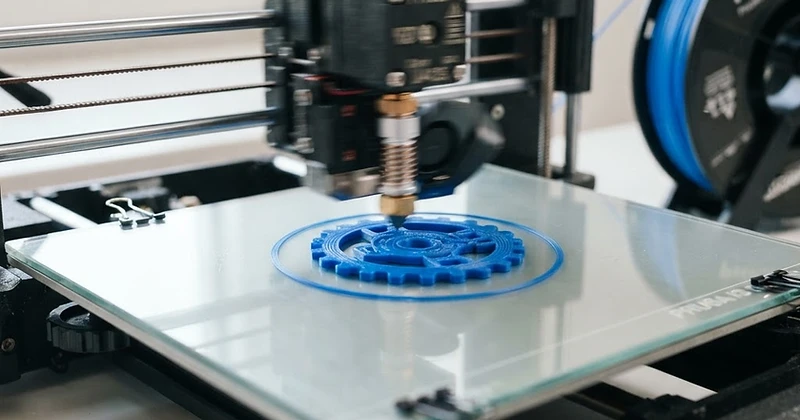
Slik forbedrer du vedheft på printplaten
Dårlig vedheft er den vanligste årsaken til mislykkede 3D-trykk. Første laget er fundamentet for hele printen — hvis det ikke festner seg ordentlig til printplaten, er resten av trykket ødelagt. I denne guiden går vi gjennom alt du trenger for å få perfekt vedheft, hver gang.
Hvorfor vedheft er kritisk
Når printen din løsner fra printplaten midt i et trykk, skjer det verste som kan skje i 3D-printing: du får en stor haug med plast i stedet for det objektet du ønsket. God vedheft betyr at første lag festner seg solid, og at objektet sitter fast gjennom hele printen uten å forskyve seg.
Vedheft avhenger av tre hovedfaktorer: riktig platetemperatur, ren overflate og korrekt avstand mellom dyse og plate.
Riktig platetemperatur for hvert materiale
Ulike materialer krever ulik temperatur for å få godt vedheft:
| Material | Anbefalt platetemp | Tips |
|---|---|---|
| PLA | 50–60°C | Ikke for varmt — PLA kan bli for mykt |
| PETG | 70–80°C | Rengjør platen godt — PETG fester seg sterkt |
| ABS | 90–110°C | Bruk lukket printkammer |
| TPU | 50–60°C | Bruk PVA-lim for ekstra vedheft |
| Resin | N/A | UV-herding, ikke temperaturbasert |
Viktig: Hvis platen er for kald, vil materialet ikke feste seg. Hvis den er for varm, kan første lag bli for flytende og deformert.
Rengjøring av printplaten
Dette er den enkleste og mest effektive fiksen for dårlig vedheft. Fingeravtrykk, fett og støv er de vanligste årsakene til at første laget ikke fester seg.
Slik rengjør du platen:
- Fjern platen fra printeren (hvis mulig)
- Bruk ren isopropylalkohol (90%+) på en ren mikrofiberklut
- Tørk over hele overflaten — spesielt der du skal printe
- La platen tørke i 30 sekunder før du setter den tilbake
- Gjenta hver 5–10 print for best resultat
For vanskeligere flekker kan du vaske platen med varmt vann og oppvaskmiddel. La den tørke helt før du setter den tilbake.
Z-offset — den viktigste innstillingen
Z-offset er avstanden mellom dysen og printplaten når første lag trykkes. Dette er den enkelt viktigste faktoren for godt vedheft.
- For høyt: Filamentet vil ikke feste seg — det ruller bare av platen
- For lavt: Dysen skraper platen og filamentet presses ut til sidene
- Perfekt: Filamentet presses jevnt ned mot platen med en liten flat kant
Slik kalibrerer du Z-offset:
- Start en første-lag-test (et flatt rektangel eller sirkel)
- Juster Z-offset nedover i små steg (0.05 mm) inntil filamentet fester seg
- Sjekk at første lag får en jevn, litt flat overflate
- Hvis du ser riper i platen, hev dysen umiddelbart
Overflatebelegg for ekstra vedheft
Hvis du fortsatt sliter med vedheft, kan du bruke overflatebelegg for å forbedre festet:
PVA-lim (gluestick)
Det enkleste og mest brukervennlige belegget. Påfør et tynt og jevnt lag på platen før printing. Virker spesielt bra med PETG og TPU. Lett å vaske av etterpå.
PEI-plate
En PEI-plate (Polyetherimide) gir utmerket vedheft for de fleste materialer. Overflaten er slitesterk og krever lite vedlikehold. Fungerer bra for PLA, PETG og ABS uten ekstra belegg.
Hårspay / lakktape
Klassisk metode for ABS-printing. Sprayes på glassplaten eller påføres via lakktape. Gir godt vedheft for ABS, men kan være rotete.
Brim og Raft
Hvis objektet har lite kontaktareal, kan du legge til en brim (en tynn kant rundt objektet) eller en raft (et helt lag under objektet) i sliceren. Disse gir mer kontakt med platen og forhindrer at objektet løsner.
Vanlige vedheftsproblemer og løsninger
Problemet: Første lag løsner i ett hjørne
Årsak: Ujevn plate eller skjev printplate. Løsning: Niveller platen manuelt eller kjør auto-nivellering. Sjekk at platen er ren og flat.
Problemet: Hjørnene løfter seg (warping)
Årsak: Material krymping ved avkjøling, spesielt ABS. Løsning: Øk platetemperaturen, bruk brim, og lukk printkammeret for å holde temperaturen stabil.
Problemet: Hele objektet løsner
Årsak: For høy Z-offset eller for lav platetemperatur. Løsning: Senk Z-offset, øk platetemperaturen 5°C, og rengjør platen.
Problemet: Filamentet legger seg i klumper
Årsak: For lav Z-offset — dysen presser filamentet vekk fra platen. Løsning: Hev Z-offset i 0.05 mm-steg inntil første lag blir jevnt.
Tips for spesifikke materialer
PLA
PLA er det enkleste materialet å få til å feste seg. Bruk 50–60°C på platen og rengjør jevnlig. Hvis du bruker PEI-plate, trenger du sjelden ekstra belegg.
PETG
PETG fester seg veldig sterkt — nesten for sterkt! Bruk PVA-lim som buffer mellom PETG og glassplate for å unngå at du river med deg glass når du fjerner printen. Platetemp 70–80°C.
ABS
ABS er krevende. Du trenger 90–110°C på platen, lukket printkammer og gjerne et belegg av hairspray eller PVA-lim. Brim anbefales for å unngå warping.
TPU
TPU fester seg generelt godt, men kan trenge PVA-lim på glassplate. Hold platetemperaturen rundt 50–60°C. Ikke bruk for mye belegg — TPU kan feste seg for sterkt.
Slik vedlikeholder du printplaten over tid
- Rengjør med isopropylalkohol etter hver 5–10 print
- Vask med vann og såpe hver uke ved hyppig bruk
- Sjekk for riper og skader jevnlig — bytt plate hvis overflaten er skadet
- Oppbevar platen flatt og rent når den ikke er i bruk
- Unngå å røre ved overflaten med fingrene
Konklusjon
Godt vedheft handler om tre ting: riktig temperatur, ren overflate og korrekt Z-offset. Får du disse tre på plass, vil du få perfekt første lag hver gang. Og husk — et perfekt første lag betyr at du har vunnet halve kampen.
Har du et prosjekt som krever spesifikt materiale eller vanskelig geometri? PrintPilot hjelper deg med materialvalg og print-oppsett — last opp modellen din og få et raskt tilbud.
Skrevet av PrintPilot Redaksjonen — din partner for 3D-printing på bestilling.