
Guide til 3D-print infill: Mønstre, tetthet og styrke
Når en modell klargjøres for 3D-print, er det lett å tenke at høy infill-prosent automatisk gir en sterkere del. Slik er det ikke nødvendigvis.
Infill er strukturen på innsiden av en 3D-print og påvirker blant annet styrke, vekt, materialforbruk og printtid. Men for funksjonelle deler er ofte antall vegger, printretning og materialvalg minst like viktig som selve infill-prosenten.
I denne guiden ser vi på de vanligste infill-mønstrene, hvor mye infill du faktisk trenger, og hva som er viktig når en del skal tåle mekanisk belastning.
Hva er infill i 3D-print?
Infill er den interne strukturen som sliceren genererer mellom ytterveggene på modellen. I stedet for å printe hele delen massiv kan innsiden bygges opp som et gitter eller et tredimensjonalt mønster.
Ved 0 % infill er modellen i utgangspunktet hul, mens 100 % infill fyller hele det tilgjengelige volumet med plast. De fleste 3D-print trenger imidlertid ikke å være i nærheten av 100 %.
Infill har flere oppgaver:
- støtter topplagene under printing
- bidrar til delens mekaniske egenskaper
- reduserer materialforbruk sammenlignet med en massiv del
- påvirker vekten
- påvirker printtiden
Hvor mye infill som er riktig, avhenger derfor av hva delen faktisk skal brukes til.

Hvilket infill-mønster bør du velge?
Moderne slicere som Bambu Studio, PrusaSlicer og Cura tilbyr en rekke forskjellige infill-mønstre. Det finnes ikke ett mønster som er best til alt.
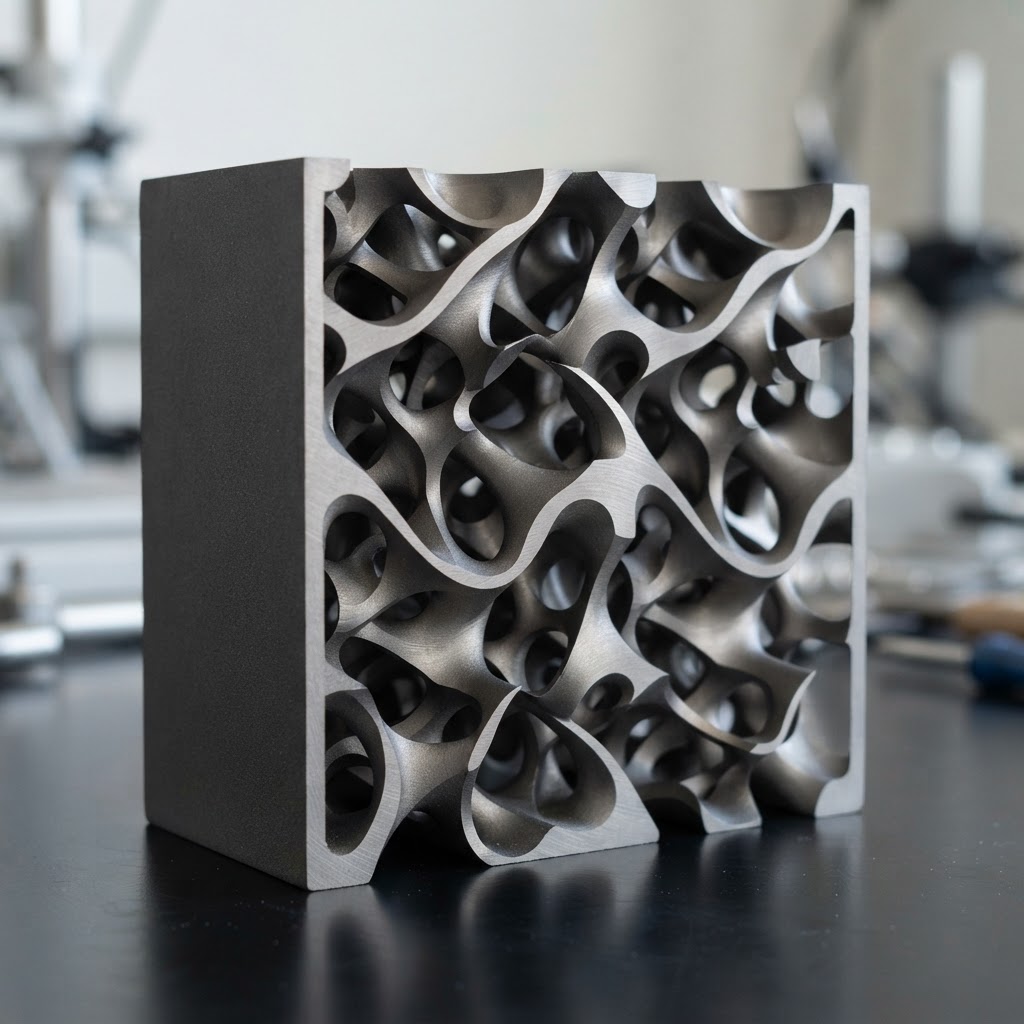
Gyroid
Gyroid er et svært godt allroundvalg og brukes ofte til funksjonelle deler. Det består av en sammenhengende tredimensjonal struktur som fordeler belastningen i flere retninger.
En annen fordel er at mønsteret ikke har de samme kryssende ekstruderingsbanene som enkelte tradisjonelle mønstre.
Gyroid omtales noen ganger som om det gir lik styrke i alle retninger. Det blir litt for enkelt. Selve infill-strukturen fordeler belastningen relativt jevnt i flere retninger, men en FDM-print vil fortsatt påvirkes sterkt av lagretning og lagbinding.
Cubic
Cubic bygger opp en tredimensjonal struktur av skråstilte linjer og er også et godt valg for funksjonelle deler.
Mønsteret gir støtte og struktur i flere retninger og fungerer godt når man ønsker et tradisjonelt 3D-infill med god balanse mellom materialbruk, printtid og mekaniske egenskaper.
For mange deler vil både Cubic og Gyroid fungere godt.
Grid
Grid, eller rutenett, er et enkelt og velkjent infill-mønster. Det gir god støtte til topplagene og kan printes effektivt.
En ulempe er at ekstruderingsbanene krysser hverandre i samme lag. Ved høy infill-tetthet og høye printhastigheter kan det bygge seg opp ekstra materiale i krysningspunktene. På raske printere kan derfor Gyroid eller Cubic være et bedre allroundvalg.
Grid er likevel fullt brukbart – også til funksjonelle deler – når innstillingene og bruksområdet passer.
Lightning
Lightning fungerer annerledes enn tradisjonell infill. I stedet for å fylle hele innsiden bygger sliceren hovedsakelig opp struktur der det er nødvendig for å støtte topplagene.
Det kan redusere både materialforbruk og printtid betydelig.
Til gjengjeld bidrar Lightning lite til delens mekaniske styrke. Det passer derfor best til modeller, dekorasjoner og andre deler der infill først og fremst skal støtte overflatene under printing.
Hvor mye infill trenger du?
Det finnes ingen infill-prosent som passer til alle modeller.
Som et utgangspunkt kan man bruke:
| Bruksområde | Typisk infill | Aktuelle mønstre |
|---|---|---|
| Dekor og figurer | 5–15 % | Lightning / Gyroid |
| Vanlige bruksgjenstander | 10–20 % | Gyroid / Cubic |
| Funksjonelle deler | 15–30 % | Gyroid / Cubic |
| Høy mekanisk belastning | 20–40 % | Gyroid / Cubic |
Tallene er veiledende. Geometri, materiale, antall vegger, printretning og hvordan delen belastes kan være viktigere enn forskjellen mellom for eksempel 20 og 30 % infill.
Det er derfor sjelden nødvendig å velge 100 % infill bare fordi en del skal være sterk.
Flere vegger eller høyere infill?
Dette er kanskje det viktigste punktet når man skal lage en sterk FDM-del.
Hvis en del ikke er sterk nok, er det ofte mer effektivt å øke antall vegger (walls/perimeters) enn å fylle stadig mer av innsiden med infill.
Ytterveggene utgjør en stor del av den bærende strukturen. På mange funksjonelle deler kan derfor for eksempel 3–4 vegger kombinert med moderat infill være et bedre utgangspunkt enn få vegger og svært høy infill.
Det betyr ikke at infill er uviktig. Infill bidrar blant annet til å støtte veggene, fordele belastning og hindre at deler deformeres. Poenget er at infill må ses som én del av konstruksjonen – ikke som den eneste styrkeinnstillingen.
Printretningen kan være viktigere enn infill
FDM-print bygges opp lag for lag. Det betyr at delen normalt ikke har identiske mekaniske egenskaper i alle retninger.
En del som belastes langs de kontinuerlige ekstruderingsbanene kan oppføre seg annerledes enn en del hvor belastningen forsøker å trekke lagene fra hverandre.
Hvis en brakett stadig knekker langs laglinjene, hjelper det derfor ikke nødvendigvis å øke infill fra 20 til 50 %. Det kan være langt mer effektivt å endre orienteringen på printplaten slik at belastningen går i en gunstigere retning.
Dette er spesielt viktig for funksjonelle deler, fester, braketter og reservedeler.
Materialvalg påvirker også styrken
Infill kan ikke vurderes isolert fra materialet.
PLA, PETG, ASA, TPU og tekniske materialer har forskjellige egenskaper. Et stivt materiale er heller ikke automatisk det sterkeste materialet til alle bruksområder.
Det samme gjelder karbonfiberforsterkede filamenter. Karbonfiber kan blant annet øke stivheten og dimensjonsstabiliteten, men det betyr ikke automatisk at delen får bedre slagfasthet eller større styrke i alle belastningsretninger.
Materialet bør derfor velges ut fra blant annet temperatur, belastning, fleksibilitet, miljø og hvordan delen skal brukes.
Ønsker du et penere sluttresultat etter printing, kan du også lese guiden vår om etterbehandling av 3D-print.
Hvordan infill påvirker printtid og pris
Mer infill betyr normalt:
- mer filament
- lengre printtid
- høyere vekt
- høyere produksjonskostnad
Forskjellen kan bli betydelig på store modeller.
Å øke fra 15 til 50 % infill uten at delen faktisk trenger det kan derfor gjøre printen dyrere og tregere uten at man får tilsvarende nytte av den ekstra plasten.
Ved svært høy infill øker også mengden materiale printeren må ekstrudere. På raske printere kan den volumetriske materialflyten bli en begrensning, avhengig av materiale, temperatur, dyse og hastighet.
For mange vanlige deler er derfor 15–20 % infill et godt utgangspunkt, mens funksjonelle deler vurderes ut fra den faktiske belastningen.
Hva bruker PrintPilot?
Vi bruker ikke én fast infill-prosent på alle modeller.
En dekorativ modell har helt andre krav enn en brakett, prototype eller reservedel. Når vi vurderer en modell ser vi blant annet på:
- delens geometri
- bruksområde
- materiale
- belastningsretning
- veggtykkelse
- printorientering
- behov for støtte
- infill-mønster og tetthet
Målet er ikke å bruke mest mulig materiale, men å finne en kombinasjon som gir delen egenskapene den trenger uten unødvendig printtid og materialforbruk.
Skal du sende inn din egen modell, kan det også være nyttig å lese guiden vår om hvordan du forbereder STL-filen til 3D-print.
For funksjonelle produkter og utviklingsarbeid kan du lese mer om 3D-print av prototyper, eller se hvordan 3D-print på bestilling fungerer hos PrintPilot.
Trenger du hjelp med innstillingene?
Er du usikker på hvor mye infill delen din trenger, behøver du ikke finne den perfekte prosenten selv.
Last opp 3D-modellen til PrintPilot, så kan vi vurdere modellen og tilpasse blant annet materiale, printretning, vegger og infill etter hva delen skal brukes til.
På den måten slipper du å betale for unødvendig mye materiale – samtidig som delen produseres med innstillinger som passer bruksområdet.