Når trenger du støttemateriale — og hvordan fjerne det?
Støttemateriale er et av de mest omdiskuterte temaene i 3D-printing. Noen unngår det for all del, andre bruker det på alt. Sannheten ligger et sted i mellom. I denne guiden skal vi gå gjennom når du faktisk trenger støtte, hvilke typer som finnes, og hvordan du fjerner det uten å ødelegge printen.
Hva er støttemateriale?
Støttemateriale — eller bare «support» — er ekstramateriale som printeren legger under overheng og strukturer som ellers ville hengi fritt i luften. 3D-printere kan ikke printe i tom luft, så når en overflate har en vinkel brattere enn 45 grader fra vertikalen, trenger den noe å bygge på.
Støttematerialet bygges opp under det faktiske objektet og fjernes etter at printen er ferdig. Det er en nødvendighet for komplekse geometrier, men en kilde til frustrasjon for enklere prosjekter.
Når trenger du støtte?
Den 45-graders regelen
Standard regelen i 3D-printing er at overheng opptil 45 grader fra vertikalen kan printes uten støtte. Dette er fordi hvert lag overlaper det forrige med minst 50%, noe som gir nok bæreoverflate.
Overheng som krever støtte:
- Huler og buer — tak over hulrom som er brattere enn 45°
- Utstikkende deler — armer, håndtak, beslag som stikker ut fra objektet
- Horisontale broer — avstander mellom to punkter uten noe under
- Skarpe vinkler — T-former, L-former og kryss
- Sfærer og kupler — runde former som starter bredt og smalner av
Når du IKKE trenger støtte:
- Skråninger under 45° — disse printes fint uten støtte
- Små overheng (under 5 mm) — trykkeren kan ofte bygge disse uten støtte
- Modeller designet for print-in-place — objekter med bevegelige deler
- Objekter som kan orienteres annerledes — roter modellen for å unngå overheng
Typer støttemateriale
1. Standard støtte (samme materiale)
Den vanligste metoden. Samme filament brukes for både objekt og støtte. Enkelt og krever ingen spesiell oppsett, men kan være vanskelig å fjerne og etterlate arr på overflaten.
Best for: PLA, PETG, enkle objekter Utfordring: Kan etterlate stygge overflatemerker der støtten festet seg
2. Oppløselig støtte (PVA eller HIPS)
For fler-ekstruder printere kan du bruke et oppløselig støttemateriale. PVA (PolyVinyl Alcohol) løser seg i vann, mens HIPS (High Impact Polystyrene) løser seg i D-limonen (sitrusolje).
Best for: ABS, komplekse geometrier, profesjonelle trykk Fordel: Ingen arr, perfekt overflate, ingen mekanisk fjerning Tema: PVA er fuktighetssensitiv og kompatibelt med PLA. HIPS brukes med ABS.
3. Tree-støtte (tre support)
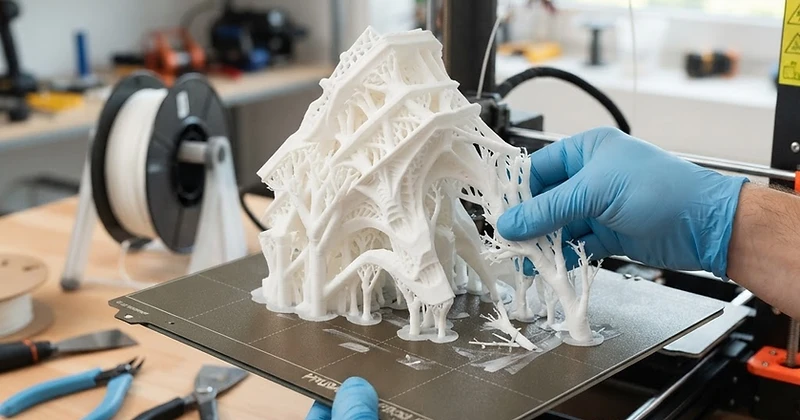
Tree-støtte bygges som et tre — med en stamme og grener som støtter overheng. Dette bruker betydelig mindre materiale og er ofte lettere å fjerne enn standard støtte.
Best for: Moderne slicers (Cura, PrusaSlicer), objekter med få overheng Fordel: Mindre materiale, raskere print, lettere fjerning
4. Syklisk støtte (Cubic)
En struktur med et krysstilket mønster som gir god støtte med redusert materialbruk. Et godt kompromiss mellom standard og tree-støtte.
Slik konfigurerer du støtte i sliceren
De fleste slicers (Cura, PrusaSlicer, Bambu Studio) har omfattende støtte-innstillinger. Her er de viktigste:
Grunnleggende innstillinger
| Innstilling | Anbefalt verdi | Hva det gjør |
|---|---|---|
| Generate supports | På | Skrur på støttegenerering |
| Support overhang angle | 45–60° | Vinkel der støtte aktiveres |
| Support density | 15–25% | Hvor tett støtten er |
| Support Z-distance | 0.1–0.2 mm | Avstand til objektet for lettere fjerning |
| Support X/Y-distance | 0.4–0.7 mm | Horisontal avstand til objektet |
Avanserte innstillinger
- Support brim: Legger til en kant på støtten for bedre vedheft
- Support roof: Et tett lag mellom støtte og objekt for bedre overflate
- Support interface layers: 2–3 lag tett støtte rett under objektet
- Support pattern: Gyroid, grid, eller concentric — påvirker styrke og fjerning
Slik fjerner du støttemateriale
Standard støtte (samme materiale)
- La printen kjøle helt — varmt materiale er mykt og kan smitte av
- Bruk en kniv eller tynn spiss til å lirke løs støtten fra objektet
- Start i kantene — støtten er svakest ytterst
- Arbeid deg innover gradvis — ikke tving
- Bruk tang for å bryte av større biter
- Rens overflaten med en kniv eller sandpapir (forsiktig!)
Oppløselig støtte (PVA)
- Legg printen i varmt vann (40–50°C)
- La det ligge i 2–4 timer (eller over natten for komplekse geometrier)
- Rør forsiktig for å hjelpe prosessen
- Skyll med rent vann når støtten er oppløst
- La printen tørke før bruk
HIPS (for ABS-print)
- Finn en beholder stor nok til printen
- Fyll med D-limonen (sitrusolje) — fås på apotek eller nett
- La printen ligge i 12–24 timer
- Skyll grundig med såpe og vann
- La det tørke helt før bruk
Tips for å minimere støttebehov
1. Orienter modellen riktig
Før du legger til støtte, sjekk om du kan rotere modellen for å eliminere overheng. En T-form som ligger ned trenger ingen støtte. En L-form som står opp krever det. Tenk deg om før du printer!
2. Design for 3D-printing
Hvis du designer modellen selv:
- Unngå overheng brattere enn 45°
- Legg til filé (avrunding) i stedet for skarpe kantner
- Bruk chamfer (skjærkant) i stedet for horisontale overheng
- Del objektet i flere deler som printes hver for seg
3. Bruk brim i stedet for raft
For objekter med lite kontaktareal, bruk brim (en tynn kant rundt objektet) i stedet for en full raft. Det gir bedre vedheft og er lettere å fjerne.
4. Senk vinkelen for støtteaktivering
Hvis du er trygg på printerens evne, kan du øke grensen for støtte fra 45° til 50–60°. Dette reduserer støttemengden betydelig, men krever at printerens kjøling er god.
Vanlige problemer og løsninger
Problemet: Støtten er umulig å fjerne
Årsak: For lav Z-distance mellom støtte og objekt. Løsning: Øk support Z-distance til 0.2 mm og bruk support interface layers.
Problemet: Støtten faller av under printing
Årsak: For lav tetthet eller dårlig vedheft til platen. Løsning: Øk support density til 25% og legg til support brim.
Problemet: Stygg overflate der støtten satt
Årsak: Standard støtte mot kompleks overflate. Løsning: Bruk support roof eller bytt til oppløselig støtte (PVA/HIPS).
Konklusjon
Støttemateriale er et verktøy, ikke en nødvendighet for alt. Lær når du trenger det, hvordan du konfigurerer det riktig, og hvordan du fjerner det rent — så åpner du for en helt ny verden av komplekse og imponerende 3D-trykk.
Har du en modell med vanskelig geometri? PrintPilot kan hjelpe — last opp filen din og vi velger riktig materiale og støttestrategi for ditt prosjekt.
Skrevet av PrintPilot Redaksjonen — din partner for 3D-printing på bestilling.