Hvordan fikse warping 3D print: Den komplette guiden
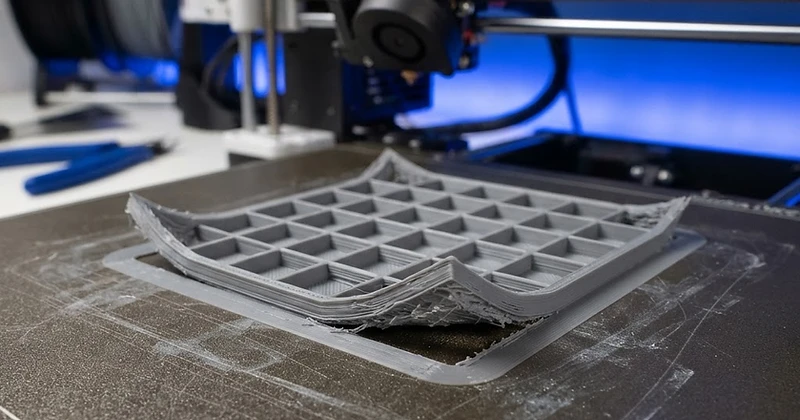
Opplever du at hjørnene på 3D-utskriften din løsner fra byggeplaten og bøyer seg oppover midt i utskriftsprosessen? Da har du møtt på et av de mest velkjente og frustrerende problemene innen FDM 3D-printing: warping 3D print. Enten du er nybegynner eller en erfaren maker, kan skjeve og deformerte deler ødelegge både visuell kvalitet, dimensjonsnøyaktighet og mekanisk styrke på prosjektene dine.
Hos PrintPilot brenner vi for perfekt 3D-print. I denne guiden vil jeg, Bjørn, gå grundig gjennom hva warping faktisk er, hvorfor det oppstår på din FDM-skriver, og gi deg konkrete, praktiske steg for å eliminere problemet – uansett om du printer med standard PLA eller mer krevende tekniske plasttyper som ABS og ASA.
Hva er warping og hvorfor skjer det?
Warping oppstår på grunn av termisk sammentrekning i plasten når den kjøles ned. Når smeltet filament presses ut gjennom din hotend og nozzle, har materialet en svært høy temperatur – ofte mellom 200 °C og 260 °C. Så snart plasten legges på byggeplaten, begynner den å kjøle seg ned mot romtemperatur.
Fysikkens lover tilsier at nesten alle materialer krymper når de avkjøles. Når det første layer skrives ut på platen, er det festet til underlaget. Men etter hvert som nye lag bygges opp oppå hverandre, oppstår det en temperaturforskjell. De øvre lagene kjøles ned og krymper, noe som skaper en strekkraft (indre spenninger) som drar de underliggende lagene innover og oppover. Dersom festet mot byggeplaten – din bed – ikke er sterkt nok til å motstå disse kreftene, vil hjørnene og kantene på modellen løsne og løfte seg. Resultatet er en skjev, ubrukelig utskrift.
Hvorfor oppstår warping 3D print på utskriftene dine?
Det er sjelden én enkelt årsak til at warping 3D print oppstår; ofte er det en kombinasjon av flere faktorer i utskriftsmiljøet og slicer-innstillingene dine. Her er de tre hovedårsakene du bør kjenne til:
1. Temperatursjokk og ujevn avkjøling
Hvis utskriften utsettes for kald trekk fra åpne vinduer, romventilasjon eller for kraftig viftemating på de første lagene, vil plasten krympe altfor raskt. Dette skaper voldsomme spenninger i strukturen før plasten har rukket å sette seg skikkelig.
2. Dårlig bed adhesion
Dersom første lag ikke sitter støtt til byggeplaten, vil selv minimale krympekrefter føre til at utskriften løsner. Fettmerker fra fingre, støv, feil innstilt Z-offset eller manglende festemiddel er klassiske syndere som svekker din bed adhesion.
3. Feil filamentvalg og slicer-innstillinger
Ulike plasttyper har svært ulik krympefaktor. Mens PLA krymper minimalt, har ABS og ASA høy termisk ekspansjon og krymping. I tillegg vil høy infill-prosent skape langt større sammentrekkingskrefter enn en lettere struktur på 15–20 %.
Praktiske steg for å fikse warping på 3D-trykk
1. Juster bed-temperatur og nozzle-temperatur
En oppvarmet bed er ditt viktigste verktøy mot warping. Ved å holde byggeplaten varm gjennom hele utskriften, holdes de laveste plastlagene over eller nær sin glassovergangstemperatur. Dette forhindrer at bunnen krymper før resten av utskriften er ferdig.
- Øk bed-temperaturen: Prøv å øke bed-temperaturen med 5–10 °C ved warping.
- Tilpass hotend-temperaturen: Printer første layer litt varmere (5–10 °C høyere) for bedre vedheft.
2. Bruk Brim eller Raft for økt overflateareal
- Brim: En ekstern rand koblet til første lag. Utvider overflaten og gir ekstra heftflate i hjørnene hvor warping først oppstår.
- Raft: En plattform under hele delen. Isolerer utskriften fra byggeplaten og opptar spenningene.
3. Rengjør og prepp byggeplaten
- Vask platen med varmt vann og oppvaskmiddel regelmessig.
- Tørk av med 99 % Isopropanol (IPA) mellom hver utskrift.
- Bruk limstift, 3DLAC eller PEI-byggeplate for maksimal adhesjon.
4. Kontroller kjøleviften og eliminer trekk
Sett "Initial Layer Fan Speed" til 0 % i sliceren for de første 3–5 lagene. Dette lar det første laget herde rolig uten temperatursjokk.
5. Bruk kabinett (enclosure) for krevende plasttyper
For materialer som ABS og ASA holder det sjeldent med kun oppvarmet plate. Et lukket kabinett skaper en stabil omgivelsestemperatur på 45–60 °C som nøytraliserer spenningene.
6. Sørg for korrekt filament-lagring
Fuktig filament fører til ujevn ekstrudering, damplommer i din nozzle, økt stringing og drastisk redusert lagvedheft. Oppbevar spolene i tørre beholdere med silikagel.
Materialspesifikke tips: PLA vs PETG vs ABS / ASA
PLA
- Bed-temp: 55–65 °C
- Nozzle-temp: 200–215 °C
- Tips: PLA warper sjelden. Sjekk vår PLA vs PETG guide.
PETG
- Bed-temp: 70–85 °C
- Nozzle-temp: 230–250 °C
- Tips: Juster retraction for å unngå stringing.
ABS og ASA
- Bed-temp: 100–110 °C
- Nozzle-temp: 240–260 °C
- Tips: Lukket kabinett er helt nødvendig. Bruk alltid brim eller raft.
Oppsummering og sjekkliste mot warping
- Vask byggepladen: Rens med IPA 99 %.
- Sjekk første layer: Riktig Z-offset for passe squish.
- Bruk brim: 5–10 mm brim for deler med skarpe hjørner.
- Slå av viften i starten: 0 % kjøling de første 3–5 lagene.
- Hev bed-temperaturen: Øk med 5 °C ved warping.
- Hold rommet stabilt: Unngå trekk, bruk kabinett for ABS/ASA.
Trenger du hjelp med 3D-printingen?
Har du et krevende prosjekt i ABS, ASA eller spesielle tekniske plasttyper? Hos PrintPilot står vi klare til å hjelpe! Vi har profesjonelt utstyr og lang erfaring med alle typer termoplaster. Trenger du hjelp? Send fila til printpilot.no, så gir vi deg et raskt tilbud og produserer delene dine med garantert presisjon og kvalitet.
Skrevet av PrintPilot Redaksjonen — din partner for 3D-printing på bestilling.