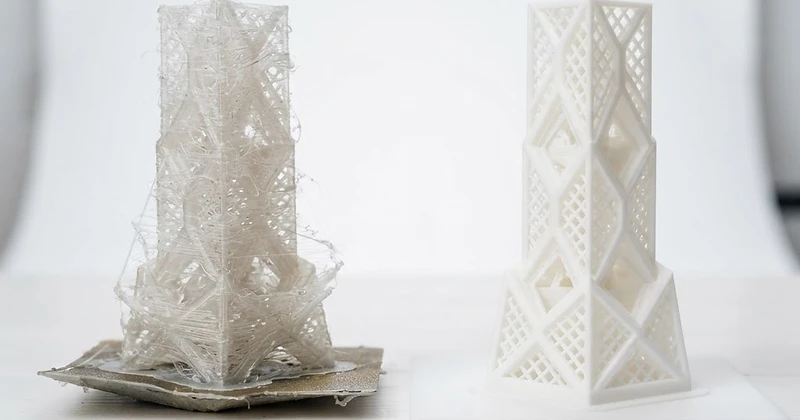
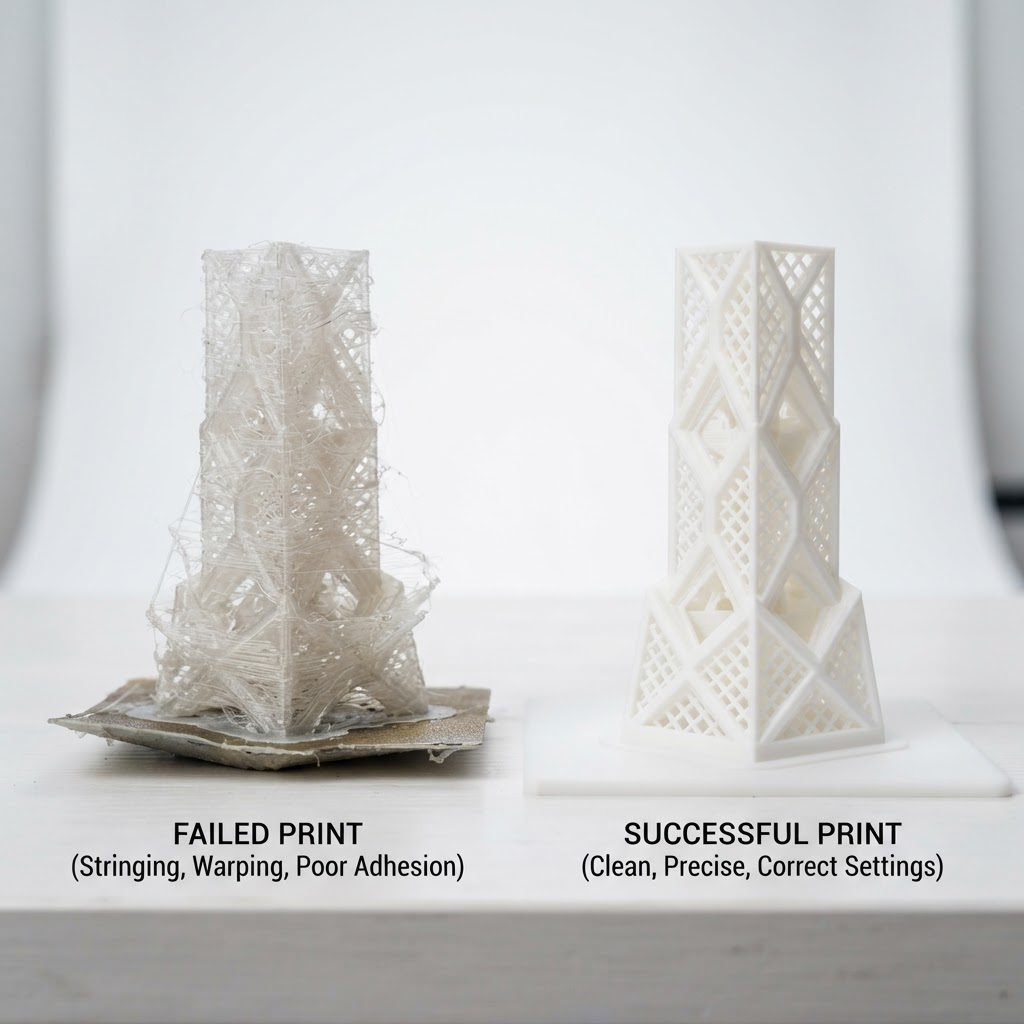
Selv erfarne printere møter problemer. I denne guiden går vi gjennom de vanligste 3D-print-feilene, årsakene og hvordan du løser dem.
1. Stringing og oozing
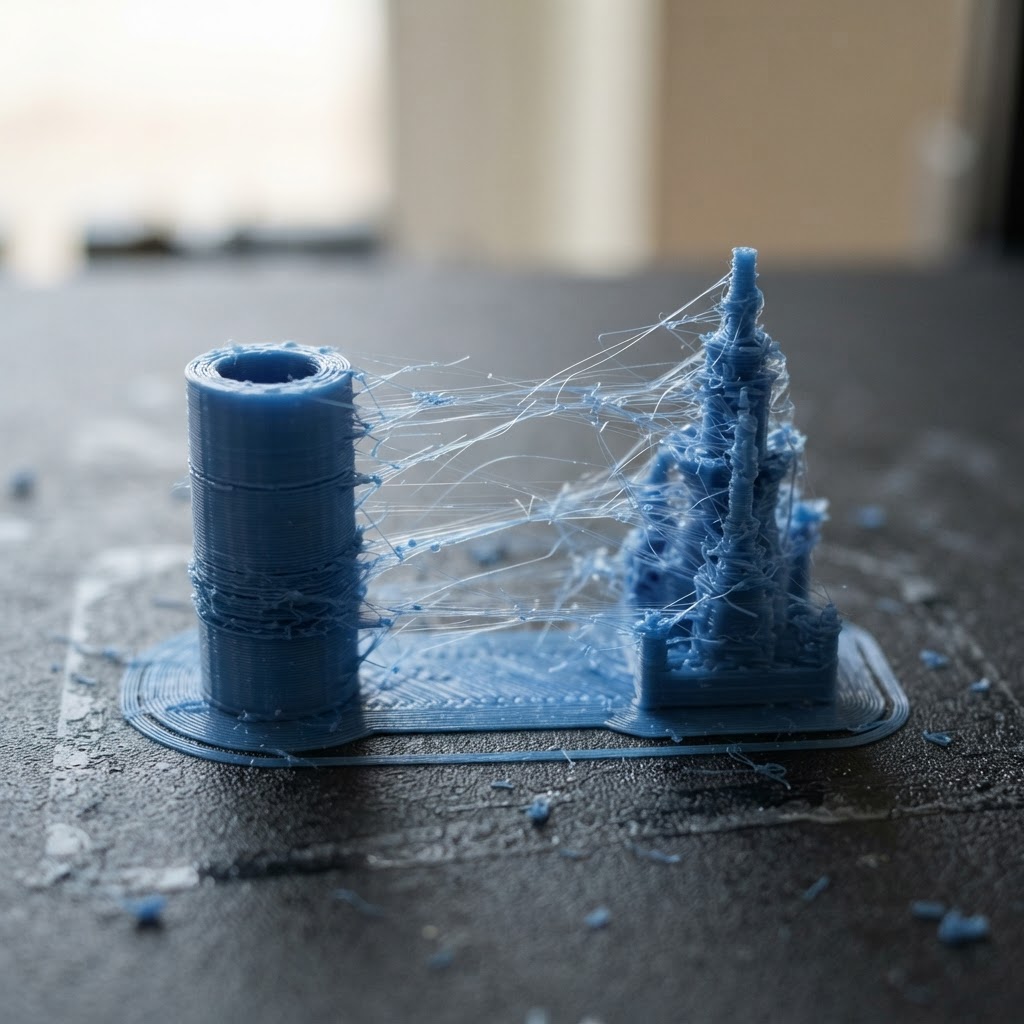
Symptom: Tynne tråder av plast mellom deler av modellen, spesielt ved reisebevegelser.
Årsaker:
- For høy print-temperatur
- For lite retraction
- Fuktig filament
- For lang avstand mellom deler uten retraction
Løsninger:
- Øk retraction — start med 0.8 mm (Direct Drive) eller 3–5 mm (Bowden)
- Senk temperatur 5 °C om gangenen
- Tørk filamentet — fuktig filament er en vanlig årsak
- Aktiver "combing" i sliceren for å holde dyse på modellen under reise
2. Warping (bøyde kanter)
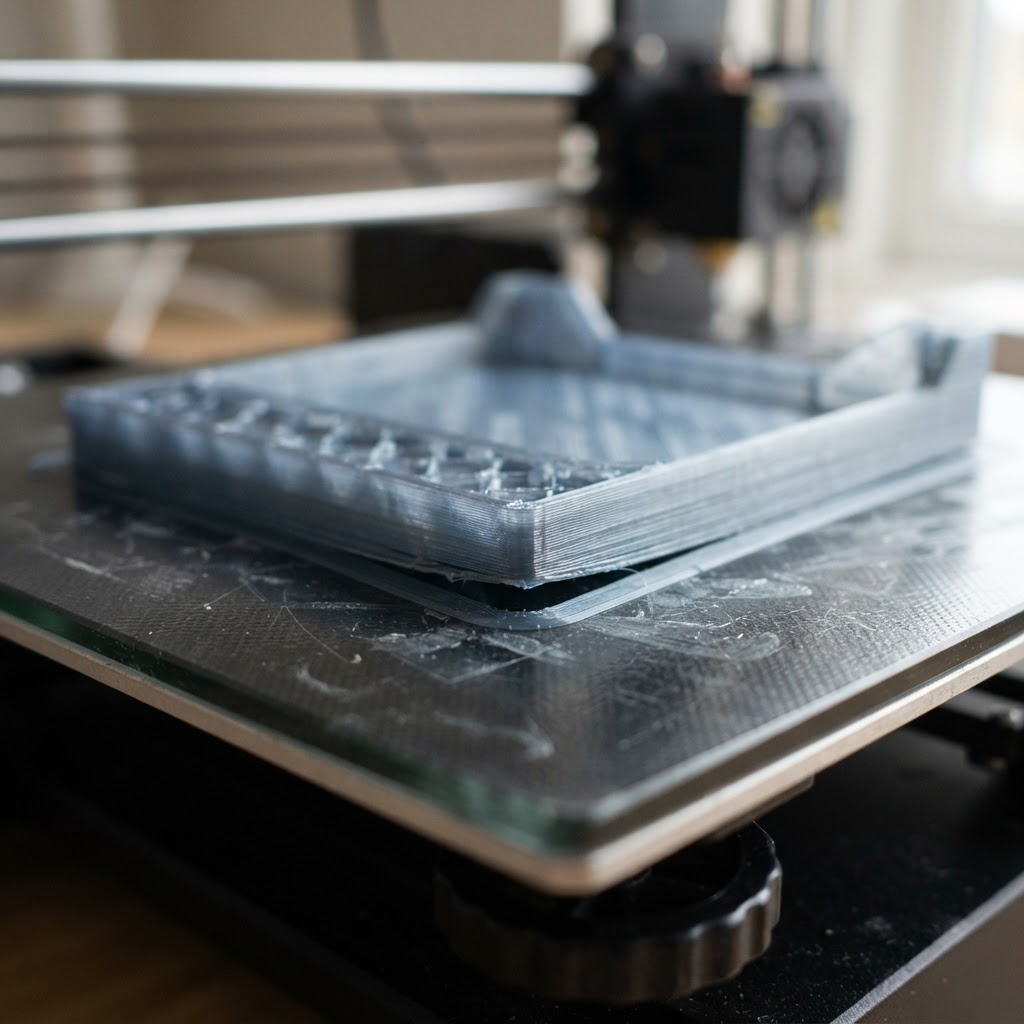
Symptom: Hjørnene på printen løfter seg fra byggeplaten, spesielt i hjørner.
Årsaker:
- Ujevn avkjøling (varm topp, kald bunn)
- For lav plate-temperatur
- Dårlig adhesjon mot platen
- Trekk / kaldt rom
Løsninger:
- Riktig plate-temperatur:
- PLA: 60 °C
- PETG: 80 °C
- ABS: 100–110 °C
- Bruk brim eller raft — øker kontaktarealet mot platen
- Steng av deler-kjøling for første lag
- Bruk enclosur for ABS og ASA — eliminerer trekk
- Rens platen med isopropanol før hver print
3. Dårlig adhesjon — modellen løsner
Symptom: Printen løsner fra platen under print, spesielt etter noen lag.
Årsaker:
- For lav plate-temperatur
- Skitten plate (fett, fingeravtrykk)
- For rask første lag
- For lite brim/skirt
Løsninger:
- Rens med isopropanol — fjerner fett og olje
- Bruk limstift (Pritt) eller gluestick på platen — ekstremt effektivt
- Første lag sakte — 20 mm/s maksimalt
- Første lag høyere temperatur — +10 °C på dysen
- Juster Z-offset — dysen skal klemme filamentet mot platen
4. Delaminering (lag skiller seg)
Symptom: Lagene i printen skiller seg — sprekker på sidene.
Årsaker:
- For lav ekstruderingstemperatur
- For tynn ekstrudering (under-ekstrudering)
- For rask print for materialet
- Fuktig filament
Løsninger:
- Øk temperatur 5–10 °C
- Sjekk ekstruder-steps (E-steps) — kalibrer for nøyaktig feeding
- Senk print-hastighet — spesielt for ABS/ASA
- Tørk filamentet
- Øk infill-overlapping i sliceren
5. Over-ekstrudering
Symptom: Lagene er tykkere enn de skal være, råkjtt overflater, "elephant foot" nederst.
Årsaker:
- For høy ekstruder-multiplikator (flow rate)
- For lav Z-offset
- Feil kalibrert E-steps
Løsninger:
- Senk flow rate — start med 95 % og juster
- Kalibrer E-steps nøyaktig
- Sjekk filament-diameter — 1.75 mm er standard, men varierer
- Juster Z-offset litt opp
6. Under-ekstrudering
Symptom: Tynne lag, "hull" i printen, ujevne vegger.
Løsaker:
- Øk flow rate til 100–105 %
- Rens dyse — kan være tett med karbonisert materiale
- Sjekk at PTFE-rør sitter stramt (Bowden-setups)
- Øk temperatur 5 °C for bedre flyt
Sjekkliste for feilsøking
| Problem | Første sjekk | Andre sjekk |
|---|---|---|
| Stringing | Retraction-innstilling | Temperatur |
| Warping | Plate-temperatur | Enclosure |
| Adhesjon | Rens plate | Brim/raft |
| Delaminering | Ekstrudering-temp | Filament-tørking |
| Over-ekstrudering | Flow rate | E-steps |
| Under-ekstrudering | Flow rate | Tett dyse |
Når du ikke vil feilsøke selv
Hos PrintPilot tar vi oss av alt dette for deg. Vi har kalibrerte skrivere, tørket filament og erfaring med alle materialer. Du laster opp — vi leverer et ferdig, perfekt resultat.
Les også
- Slik forbereder du STL-filen din — Riktig forberedelse forebygger feil
- PLA vs PETG vs ABS: Velg riktig materiale — Materialvalg påvirker resultatet
- 3D Printing Norge — Komplett Guide 2026 — Start her om du er nybegynner